Sızdırmazlık Elemanları Neden Erken Bozulur? En Sık 7 Neden ve Çözümleri
Sızdırmazlık Elemanları Neden Erken Bozulur? En Sık 7 Neden ve Çözümleri
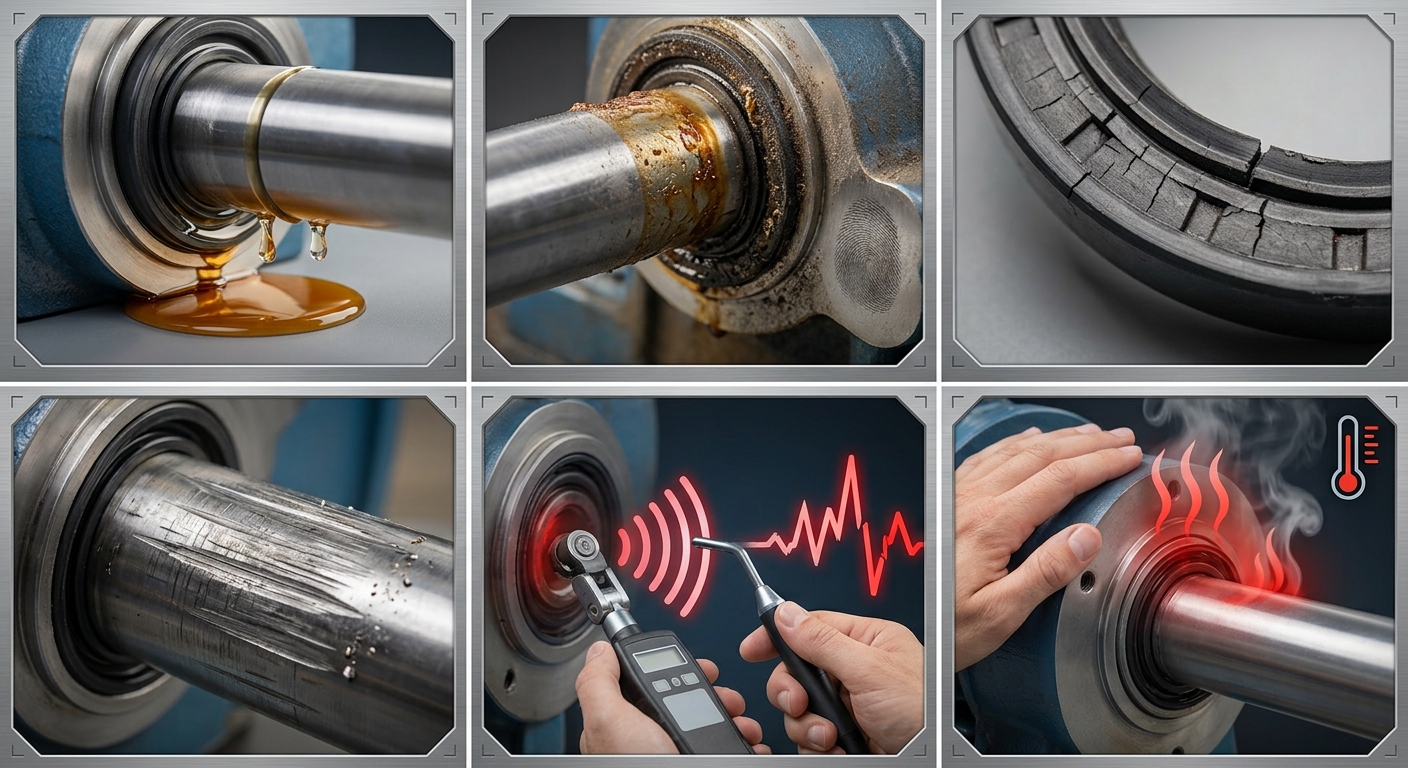
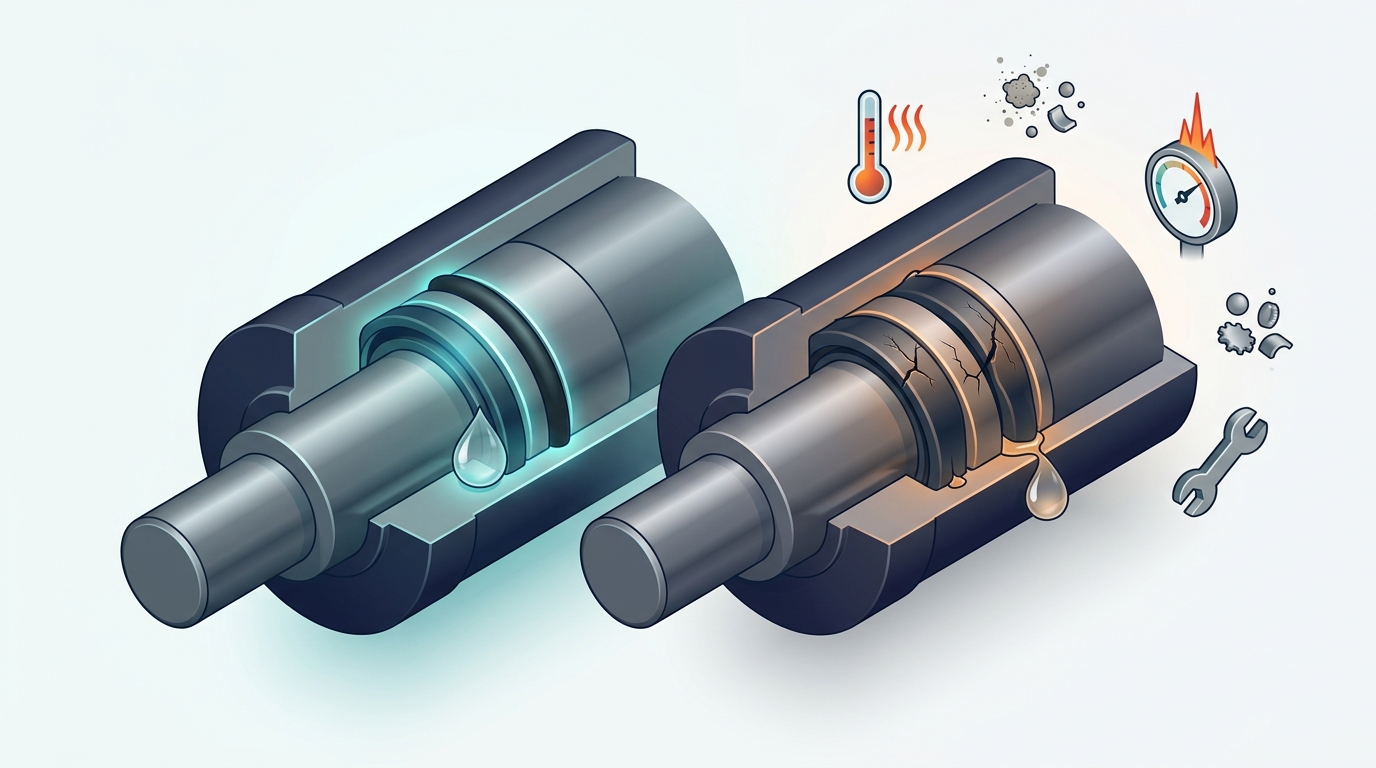
Hidrolik silindirlerden pnömatik hatlara, pompalardan redüktörlere kadar hemen her endüstriyel makinede sıvı ve gaz kaçağını önleyen küçük ama kritik bir parça vardır: sızdırmazlık elemanı. Boyutu ve fiyatı küçük olsa da, arızalandığında yol açtığı sonuçlar hiç de küçük olmuyor: yağ kaçakları, basınç kaybı, kirlenen ürünler, plansız duruşlar ve pahalı yedek parça değişimleri. En can sıkıcı olanı ise, sızdırmazlık elemanlarının beklenen ömrünü doldurmadan bozulması. Bu yazıda, sızdırmazlık elemanlarının erken bozulmasının en yaygın 7 nedenini ve her biri için pratik çözümleri ele alıyoruz.
Sızdırmazlık Elemanı Nedir ve Neden Bu Kadar Önemlidir?
Sızdırmazlık elemanı, iki yüzey arasındaki boşluğu kapatarak akışkanın (yağ, su, gaz, kimyasal) bir ortamdan diğerine geçmesini ya da dış ortamdaki kirin sisteme girmesini önleyen makine parçasıdır. Birbirine göre hareket etmeyen yüzeylerde çalışanlara statik sızdırmazlık elemanları (conta, o-ring gibi), hareketli yüzeylerde çalışanlara ise dinamik sızdırmazlık elemanları (radyal keçe, piston keçesi, salmastra gibi) denir. Hangi tür olursa olsun, doğru seçilmediğinde ya da doğru şartlarda çalıştırılmadığında ömrü ciddi biçimde kısalır.
1. Yanlış Malzeme Seçimi
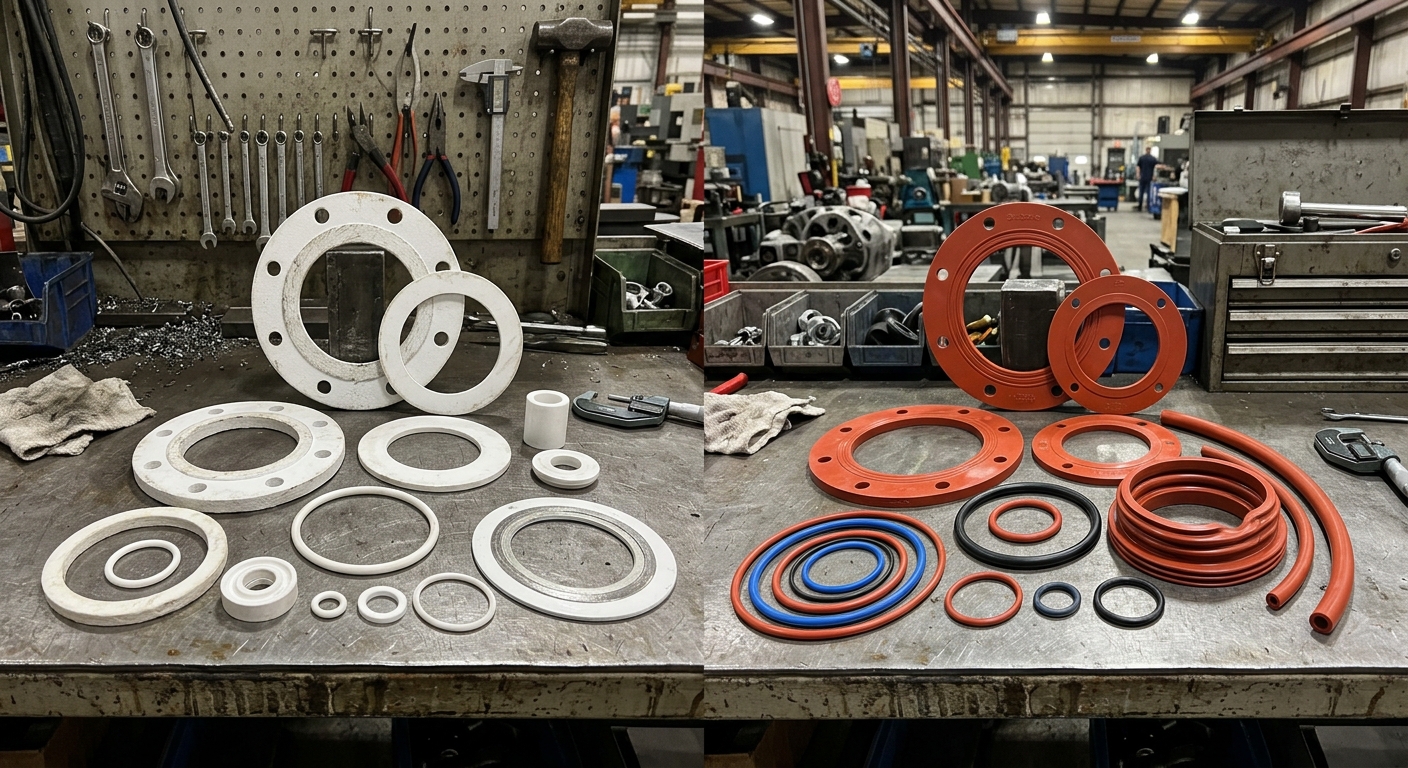
Erken bozulmanın en yaygın nedeni, uygulamaya uygun olmayan malzemenin seçilmesidir. Her sızdırmazlık malzemesinin (NBR, Viton/FKM, PTFE, poliüretan, silikon, EPDM gibi) dayanabildiği sıcaklık aralığı, basınç seviyesi ve kimyasal ortamlar farklıdır. Örneğin bir malzeme mineral yağlarda gayet iyi performans gösterirken, agresif bir kimyasal ya da farklı bir akışkanla temas ettiğinde şişebilir, sertleşebilir veya parçalanabilir.
Çözüm: Seçim yapmadan önce çalışma sıcaklığını, basıncı, akışkan türünü ve varsa kimyasal maruziyeti netleştirin. Malzemeyi, sistemdeki akışkan ve çalışma koşullarıyla uyumluluk tablolarına göre seçin. Emin olmadığınız durumlarda tedarikçinizden teknik destek alın.
2. Aşırı Sıcaklık
Sızdırmazlık malzemeleri, belirli bir sıcaklık aralığında tasarlanmış özelliklerini korur. Sürekli olarak üst sıcaklık sınırına yakın ya da bu sınırın üzerinde çalışan elemanlar sertleşir, esnekliğini kaybeder ve çatlar. Çok düşük sıcaklıklarda ise malzeme kırılganlaşır ve sızdırmazlık gücü azalır. Sıcaklık artışı, yalnızca ortam koşullarından değil, sürtünmenin oluşturduğu ısıdan da kaynaklanabilir.
Çözüm: Gerçek çalışma sıcaklığını (sürtünme kaynaklı ısınma dahil) ölçün ve malzemeyi bu değere göre seçin. Yüksek sıcaklık uygulamalarında Viton (FKM), PTFE gibi ısıya daha dayanıklı malzemeleri değerlendirin. Yağlamanın yeterli olduğundan ve soğutmanın düzgün çalıştığından emin olun.
3. Hatalı Montaj
Kaliteli bir sızdırmazlık elemanı bile yanlış monte edildiğinde kısa sürede hasar görür. Montaj sırasında keskin kenarlara sürtülmesi, yağlanmadan takılması, yanlış yönde yerleştirilmesi, bükülmesi ya da yuvasına zorla çakılması, elemanın dudağında veya yüzeyinde gözle görülmeyen hasarlara yol açabilir. Bu tür hasarlar ilk günlerde belli olmasa da, çalışmaya başladıktan kısa süre sonra sızıntı olarak ortaya çıkar.
Çözüm: Montaj öncesi milin ve yuvanın kenarlarında çapak ve keskin köşe olup olmadığını kontrol edin. Elemanı takmadan önce uygun yağ ile yağlayın. Uygun montaj takımları (konik kılavuzlar, itme aparatları) kullanın; çekiçle doğrudan vurmaktan kaçının. Elemanın yönünü ve yerleşimini üreticinin talimatına göre doğrulayın.
4. Yetersiz veya Hatalı Yağlama
Dinamik sızdırmazlık elemanları, sürtünme yüzeyinde ince bir yağ filmi olmadan çalıştığında hızla aşınır. Kuru çalışma, aşırı ısınmaya, dudak yüzeyinde sertleşmeye ve hızlı yıpranmaya neden olur. Uygun olmayan yağ tipi ya da yağın bozulmuş olması da malzemeyle uyumsuzluk yaratarak elemanın şişmesine veya bozulmasına yol açabilir.
Çözüm: Sistemin yağlama planını düzenli takip edin. Sızdırmazlık malzemesiyle uyumlu yağ veya gres kullanın. Yağ seviyesini ve kalitesini periyodik olarak kontrol edin, gerektiğinde değiştirin.
5. Kirlenme ve Yabancı Partiküller
Toz, metal talaşı, kum ve diğer partiküller, sızdırmazlık elemanı ile çalışma yüzeyi arasına girdiğinde zımpara gibi çalışarak hem elemanı hem de mil veya silindir yüzeyini aşındırır. Bu aşınma zamanla sızıntıya, yüzeyde çizilmelere ve sonunda çok daha maliyetli parça hasarlarına yol açar. Kirlenme, yağın kendisinden de gelebilir; kirli hidrolik yağ, sızdırmazlık elemanları için en büyük düşmanlardan biridir.
Çözüm: Sistemde uygun filtreleme kullanın ve filtreleri zamanında değiştirin. Toz keçesi (wiper) gibi dış kirlenmeyi engelleyen elemanları kullanın. Yağ değişimi sırasında ve bakım işlemlerinde temizlik kurallarına uyun.
6. Aşırı Basınç ve Basınç Dalgalanmaları
Elemanın tasarım basıncının üzerinde çalışması, ya da ani basınç darbeleri ve titreşimler, sızdırmazlık elemanının yuvasından dışarı sıkışmasına (ekstrüzyon), kenarlarında kesilmeye veya kalıcı deformasyona neden olur. Özellikle hidrolik sistemlerde ani vana açma-kapama kaynaklı basınç sıçramaları bu tür hasarların sık görülen nedenlerindendir.
Çözüm: Sistemin gerçek çalışma basıncını ve olası basınç piklerini ölçün. Yüksek basınçlı uygulamalarda yedek halka (back-up ring) gibi destek elemanları kullanın. Gerekirse daha yüksek sertlikte ya da basınca daha dayanıklı bir malzeme seçin.
7. Yüzey Kalitesi ve Toleranslarda Sorun
Sızdırmazlık elemanının temas ettiği mil, silindir veya yuva yüzeyleri, pürüzlülük ve ölçü toleransları açısından uygun değilse, eleman ne kadar iyi olursa olsun erken aşınır. Çok pürüzlü yüzeyler elemanı aşındırırken, aşırı pürüzsüz yüzeyler yağ filminin tutunmasını zorlaştırabilir. Milin eksenden kaçıklığı (eksantriklik) veya yuva ölçülerindeki sapmalar da elemanın düzensiz yüklenmesine ve hızlı yıpranmasına yol açar.
Çözüm: Mil ve yuva yüzeylerini üreticinin önerdiği pürüzlülük ve tolerans değerlerine göre işleyin veya kontrol edin. Aşınmış, çizilmiş mil yüzeylerini yeni sızdırmazlık elemanı takmadan önce onarın veya değiştirin. Eksenel ve radyal kaçıklık değerlerini ölçerek kontrol edin.
Erken Bozulmayı Önlemek İçin Kontrol Listesi
- Malzeme, çalışma sıcaklığı, basınç ve akışkanla uyumlu mu?
- Montaj sırasında uygun takımlar ve yağlama kullanıldı mı?
- Mil ve yuva yüzeyleri sağlam, çapaksız ve tolerans içinde mi?
- Sistemde uygun filtreleme ve toz koruması var mı?
- Yağ kalitesi ve seviyesi düzenli kontrol ediliyor mu?
- Basınç dalgalanmaları ölçülüyor ve gerekiyorsa destek elemanları kullanılıyor mu?
Ne Zaman Profesyonel Destek Almalısınız?
Aynı noktada tekrar tekrar sızdırmazlık elemanı değiştirmek zorunda kalıyorsanız, sorun genellikle elemanın kendisinde değil, sistemdeki bir uyumsuzluktadır. Bu durumda uygulamanın çalışma koşullarını birlikte değerlendirebilecek deneyimli bir tedarikçiyle çalışmak, hem tekrar eden arıza maliyetini hem de plansız duruşları önemli ölçüde azaltır.
Sonuç
Sızdırmazlık elemanlarının erken bozulması çoğu zaman tek bir "kötü parça" meselesi değil; malzeme seçimi, sıcaklık, montaj, yağlama, temizlik, basınç ve yüzey kalitesi gibi birbiriyle bağlantılı faktörlerin sonucudur. Bu 7 nedeni sistematik olarak kontrol etmek, elemanların ömrünü uzatır, plansız duruşları azaltır ve bakım maliyetlerini düşürür. Doğru malzeme, doğru montaj ve düzenli bakım üçlüsü, sızdırmazlık performansının temelidir.
 Kestamit Nedir? Özellikleri ve Kullanım Alanları1 hafta önce